化工反应釜的技术革新与应用前景
化工反应釜 2026-10-13
近年来,随着工业生产的发展和环保意识的增强,越来越多的企业开始关注并提升自身在化学品制造领域的技术装备。在这个大环境下,化工反应釜作为核心设备之一,在不断求新求变中逐渐显露出其不可替代的作用。
化工反应釜的重要性
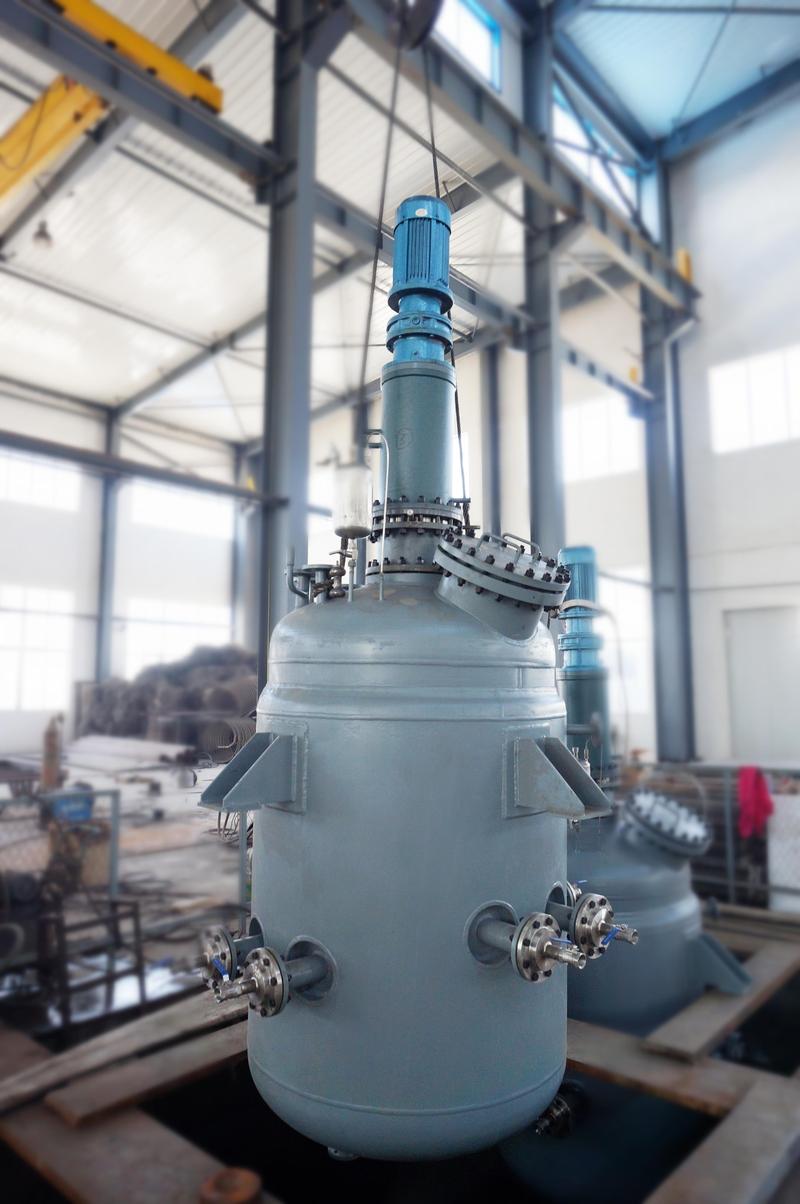
化工反应釜是化学工业中不可或缺的一部分,它不仅是物质混合、加热和冷却等过程发生的重要场所,也是化学反应得以进行的物理容器。相较于传统的搅拌桶或静态储罐,反应釜具有更为复杂的结构设计与精确的控制手段,能够确保化学品生产过程中温度、压力及化学条件的稳定,从而实现高效产出。
技术创新推动行业发展
伴随新材料、新技术的应用,现代化工反应釜在原有基础上实现了多项更新改进。比如,新型保温材料使得设备能更加稳固地保持所需的操作温度;数字控制系统的引入则让整个生产过程变得更加智能化与精细化。这些变化不仅提高了企业的生产效率,还大大降低了能耗和废弃物排放量。
环保要求下的未来方向
在当前全球环境保护日益受到重视的大背景下,绿色制造成为化工行业的必然趋势。这意味着反应釜不仅要满足高效生产的需要,还要具备良好的环保性能。例如,采用更加节能的传热方式,并配合高效的废热回收系统,可以有效减少能源消耗和污染排放;同时,密闭式操作也是提高安全性、防止有毒物质外泄的有效手段之一。
应用前景广阔
随着科技的进步与市场需求的变化,化工反应釜的应用领域将越来越广泛。一方面,更多新型材料的应用需求不断推高了对高效、节能的反应器的需求;另一方面,在医药、食品加工等其他行业中的应用也在逐步扩大市场规模。因此,对于那些能够紧跟时代步伐、持续创新的企业来说,未来的发展空间无疑是巨大的。
总结起来,化工反应釜作为化学工业的重要支柱设备正在经历一场深刻的变革之中。通过不断的技术升级和适应市场需求的变化,它在保证生产效率的同时也兼顾了环保要求,在可持续发展道路上扮演着越来越重要的角色。